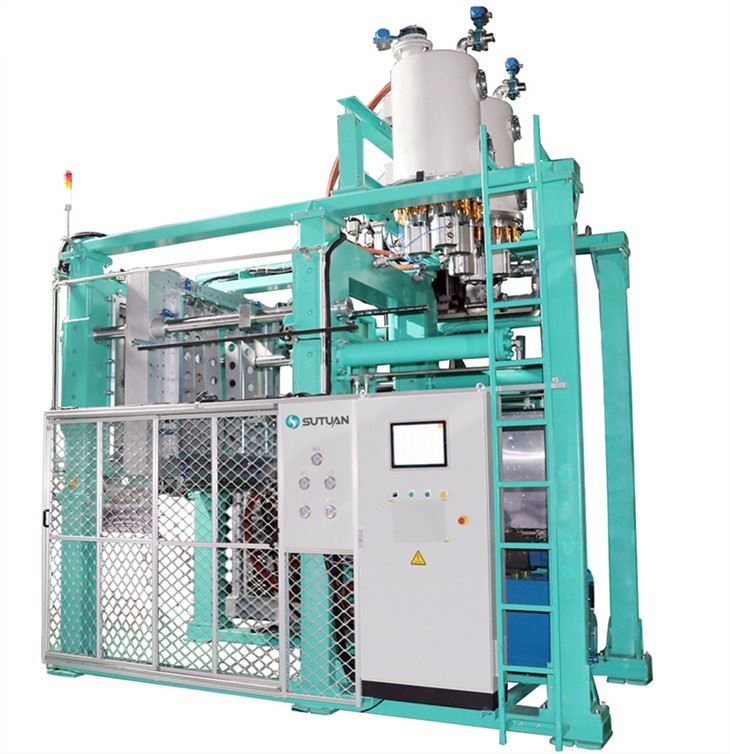
Jika Anda menjalankan pabrik pengepakan, pabrik komponen busa, atau bahkan bengkel kecil yang menghasilkan bentuk EPS khusus, Anda mungkin pernah menatap mesin cetakan bentuk Anda dan berpikir, "Berapa lama saya harus menunggu sebelum saya dapat mulai mengepres komponen?" Waktu pra-pemanasan bukan sekadar angka acak, melainkan penentu keberhasilan kualitas suku cadang, biaya energi, dan menjaga jadwal produksi Anda tetap pada jalurnya. Sebagai seseorang yang telah memasok mesin cetak bentuk selama lebih dari satu dekade, saya selalu mendapat pertanyaan seperti itu, dan jawabannya tidak selalu sama.
Pertama, mari kita memahami hal yang sama tentang apa sebenarnya fungsi "pemanasan awal" untuk mesin cetak bentuk. Bagian inti mesin—seperti pelat pemanas, saluran uap, dan cetakan itu sendiri—semuanya dimulai pada suhu sekitar. Jika Anda menyalakannya dan segera mulai mencetak, beberapa bagian pertama akan menjadi miring, kurang matang, atau memiliki tekstur permukaan yang aneh karena komponen logam mengambil panas dari uap terlalu cepat. Pemanasan awal membawa bagian-bagian tersebut ke suhu yang stabil sehingga setiap pengambilan gambar mendapatkan panas seragam yang sama, yang berarti lebih sedikit sisa, lebih sedikit pengerjaan ulang, dan pelanggan lebih bahagia.
Sekarang, mari kita langsung ke angka-angkanya, tapi ingat, ini adalah pedoman umum. Waktu Anda yang sebenarnya akan berubah berdasarkan banyak faktor: ukuran mesin, kompleksitas cetakan, jenis bahan mentah, dan bahkan suhu lingkungan pabrik Anda. Untuk mesin cetak bentuk desktop kecil (Anda tahu, yang digunakan untuk komponen busa khusus kecil atau uji coba), pemanasan awal biasanya memakan waktu 15 hingga 30 menit. Mesin ini memiliki pelat yang lebih kecil, pipa uap yang lebih sedikit, sehingga cepat panas. Mesin berukuran sedang, jenis yang paling banyak digunakan toko pengemasan untuk kotak busa EPS, beroperasi selama 30 hingga 60 menit. Unit industri besar, yang memproduksi panel berinsulasi atau komponen busa otomotif berukuran besar, dapat memakan waktu 60 hingga 120 menit-terkadang lebih lama lagi jika cetakannya sangat besar atau memiliki fitur internal yang rumit.
Tunggu, tapi mari kita gali variabel-variabel yang menghilangkan angka-angka tersebut, karena di situlah kesalahan sebagian besar operator baru. Pertama, bahan mentah. Jika Anda menggunakan manik-manik polistiren standar, waktu pemanasan awal lebih singkat, bukan? Namun jika Anda menggunakan butiran polistiren tahan api, hal tersebut memerlukan waktu ekstra. Aditif tahan api dalam butiran memperlambat perpindahan panas, jadi Anda sebaiknya menambahkan 10 hingga 15 menit ke waktu pemanasan awal untuk memastikan butiran mengembang secara merata dan mengeras seluruhnya. Itu sebabnya saya selalu memberitahu klien untuk memeriksa ulang spesifikasi material mereka sebelum mengunci jadwal pra-pemanasan-ada alasan kami memiliki seluruh bagian tentang bahan baku butiran polistiren tahan api untuk klien kami memilih material yang disesuaikan dengan mesin mereka.
Selanjutnya, ukuran dan desain cetakan. Cetakan sederhana untuk kotak busa kecil akan melakukan pemanasan awal jauh lebih cepat daripada cetakan dengan puluhan pin, ventilasi internal, atau kontur yang rumit. Celah-celah kecil tersebut memerangkap udara, sehingga panas membutuhkan waktu lebih lama untuk menembusnya. Saya memiliki klien tahun lalu yang beralih dari cetakan kotak busa persegi panjang sederhana ke cetakan khusus untuk wadah pelindung dengan 12 potongan internal-dia memotong waktu pemanasan awal terlalu cepat dan berakhir dengan setengah wadah yang kurang matang, yang menyebabkan dia kehilangan 200 suku cadang yang buruk dan pesanan yang terlambat. Kesalahan seperti itulah yang Anda hindari saat memperhitungkan desain cetakan Anda yang sebenarnya.
Lalu ada usia dan perawatan mesin Anda. Mesin cetakan yang terawat baik dengan saluran uap yang bersih dan tidak ada katup yang bocor akan melakukan pemanasan awal 10 hingga 15 menit lebih cepat dibandingkan mesin cetak lama yang terbengkalai dengan pipa bersisik. Kerak di bagian dalam saluran uap berfungsi seperti isolator, sehingga panas tidak dapat masuk dengan mudah. Jika mesin Anda tidak digunakan selama beberapa hari, Anda mungkin memerlukan waktu tambahan 10 menit agar komponen logam tetap dingin, sehingga waktu idle yang lebih lama berarti lebih banyak waktu untuk mengembalikan suhu ke suhu semula.
Tunggu, mari kita bahas juga tentang jalan pintas umum yang saya lihat diambil oleh operator baru: melewatkan sebagian pemanasan awal untuk "menghemat waktu". Jangan lakukan itu. Ini mungkin terasa seperti Anda mempercepat permulaan lari Anda, namun pada akhirnya Anda akan membuang lebih banyak bahan pada bagian pertama yang buruk daripada yang Anda hemat pada pemanasan awal. Saya memiliki klien yang mencoba mengurangi pemanasan awal selama 20 menit dan mendapatkan tingkat kerusakan 15% pada 500 suku cadang pertama mereka. Itu jauh lebih mahal daripada menunggu ekstra 20 menit. Sebaliknya, setelah Anda menetapkan waktu pemanasan awal, Anda dapat mengubahnya sedikit seperti jika Anda menjalankan batch yang lebih kecil, pengurangan 10 menit tidak masalah, tetapi hanya jika Anda telah mengujinya dengan sampel kecil terlebih dahulu.
Sekarang, mari kita kaitkan hal ini dengan mesin yang kami suplai, karena kami bekerja dengan pengaturan berbeda untuk kebutuhan berbeda. Misalnya, mesin cetak kotak busa EPS kami dirancang untuk pengerjaan komponen kemasan standar dalam jumlah besar. Waktu pemanasan awal dikalibrasi hingga 45 menit untuk sebagian besar cetakan kotak busa standar, namun jika Anda beralih ke cetakan lain, Anda dapat menyesuaikannya dengan mudah menggunakan kontrol mesin. Untuk mesin cetak eps QDCS kami, yang menggunakan sistem kontrol digital, Anda sebenarnya dapat memprogram waktu pra-pemanasan langsung ke dalam jadwal mesin, sehingga secara otomatis mulai melakukan pemanasan sebelum giliran kerja Anda-tidak perlu lagi menunggu hingga mesin siap. Hal ini merupakan keuntungan besar bagi toko yang menjalankan banyak shift, karena mesin dapat dipanaskan terlebih dahulu pada shift malam atau saat istirahat, sehingga produksi dimulai tepat saat kru masuk.
Selain itu, jika Anda menggunakan mesin cetak styrofoam untuk suku cadang khusus bervolume rendah, waktu pemanasan awal Anda bisa sedikit lebih fleksibel, karena Anda tidak menjalankan ribuan suku cadang dalam sehari. Namun demikian, saya merekomendasikan pemanasan awal setidaknya selama 20 menit untuk cetakan kecil, hanya untuk memastikan bagian-bagiannya konsisten. Dan jika Anda berinvestasi dalam lini produksi penuh, seperti Lini Produksi Cetakan Bentuk Polistiren kami, pemanasan awal seluruh sistem terkoordinasi-Anda tidak perlu khawatir memanaskan satu bagian mesin dan mengabaikan bagian lainnya, karena kontrol lini menyinkronkan semua elemen pemanas untuk Anda. Itulah salah satu alasan jalur produksi penuh sangat populer di toko-toko bervolume tinggi-mereka tidak perlu lagi menebak-nebak dalam proses pemanasan awal dan langkah-langkah proses lainnya.
Tunggu, mari kita bahas beberapa kasus rumit yang muncul setiap saat. Bagaimana jika Anda menjalankan pabrik yang dingin, seperti gudang di iklim utara pada musim dingin? Suhu sekitar turun, sehingga bagian logam mesin Anda menjadi lebih dingin saat dinyalakan, dan uap kehilangan tekanan lebih cepat. Jika demikian, tambahkan 10 hingga 15 menit ke waktu pemanasan awal. Saya mempunyai klien di Kanada tahun lalu yang menjalankan mesinnya dengan pemanasan awal selama 30 menit di musim panas, namun pada bulan Januari dia harus meningkatkannya menjadi 50 menit, jika tidak, bagian-bagiannya akan kurang sempurna. Itu adalah penyesuaian yang sederhana, namun membuat perbedaan besar.
Kasus tepi lainnya: jika Anda menggunakan manik-manik EPS daur ulang, dibandingkan manik-manik murni. Manik-manik daur ulang memiliki lebih banyak kelembapan, sehingga menyerap panas secara berbeda. Anda sebaiknya menambahkan 5 hingga 10 menit waktu pemanasan awal untuk memperhitungkan penguapan kelembapan ekstra saat mesin memanas. Kelembapan pada manik-manik dapat menyebabkan terbentuknya kantong uap pada bagian-bagiannya, jadi pastikan mesin sudah dipanaskan dengan benar untuk menghilangkan kelembapan tersebut dan mencegah kerusakan.
Mari kita bahas juga cara menguji apakah waktu pemanasan awal sudah tepat. Cara termudah adalah dengan menjalankan uji batch yang terdiri dari 5 hingga 10 bagian. Periksa keseragaman kepadatannya-jika beberapa bagian lebih ringan atau lebih berat di area berbeda, atau jika permukaannya memiliki tekstur kasar dan bukan hasil akhir yang halus, Anda memerlukan lebih banyak pemanasan awal. Jika bagian-bagian tersebut mengeras terlalu cepat dan terasa keras dan rapuh, Anda mungkin memerlukan terlalu banyak pemanasan awal, namun hal ini jarang terjadi. Seringkali, operator melakukan kesalahan dengan melakukan pemanasan awal yang terlalu sedikit, bukan terlalu banyak.
Sekarang, mengapa hal ini penting bagi Anda sebagai pembeli? Jika Anda sedang mencari mesin cetak bentuk, menanyakan waktu pemanasan awal bukan hanya pertanyaan acak-ini memberi tahu Anda seberapa efisien mesin tersebut. Mesin dengan waktu pemanasan awal yang lebih singkat tidak hanya membuat Anda bekerja lebih cepat; ia juga menggunakan lebih sedikit energi. Memanaskan logam dan uap membutuhkan tenaga, jadi mesin yang dirancang untuk melakukan pemanasan awal secara merata tanpa membuang uap akan menurunkan tagihan listrik Anda. Itu adalah penghematan besar dalam jangka panjang.
Saya selalu memberi tahu klien untuk menanyakan waktu pemanasan awal yang direkomendasikan kepada calon pemasok untuk mesin tertentu yang mereka cari, dan menanyakan apakah mesin tersebut memiliki fitur seperti pelat berinsulasi atau sistem uap yang efisien. Fitur-fitur tersebut mengurangi waktu pemanasan awal. Misalnya, mesin cetak eps QDCS yang kami suplai memiliki pelat pemanas berinsulasi, sehingga dapat menahan panas lebih baik, memotong waktu pra-pemanasan sebesar 15% dibandingkan mesin model lama. Detail seperti itulah yang menambah waktu produksi lebih banyak dan biaya lebih sedikit untuk Anda.
Jika Anda masih tidak yakin waktu pemanasan awal yang tepat untuk pengoperasian Anda, jangan menebak-nebak. Kami telah bekerja sama dengan ratusan pabrik di berbagai industri, sehingga kami dapat membantu Anda menghitung waktu yang tepat berdasarkan ukuran mesin, cetakan, dan bahan Anda. Baik Anda baru memulai dan membeli mesin cetak bentuk pertama, atau meningkatkan ke lini baru untuk volume yang lebih tinggi, kami siap memandu Anda melaluinya.
Tunggu, mari kita kembali ke gambaran besarnya. Waktu pra-pemanasan bukanlah angka yang Anda tetapkan sekali dan lupakan. Ini adalah proses yang menyesuaikan dengan setiap perubahan cetakan, setiap pergantian material, setiap perubahan musim di pabrik Anda. Meluangkan waktu untuk memperbaikinya berarti lebih sedikit bagian yang rusak, lebih sedikit waktu henti, dan pelanggan lebih bahagia karena mendapatkan produk busa yang konsisten setiap saat.
Jika Anda mencari mesin cetak bentuk yang andal, atau jika Anda ingin mempelajari lebih lanjut tentang cara kerja waktu pemanasan awal untuk pengaturan spesifik Anda, hubungi tim kami untuk mendiskusikan kebutuhan produksi Anda. Kami dapat membantu Anda menemukan mesin yang tepat, baik itu mesin cetak kotak busa EPS ringkas untuk toko kecil Anda, Lini Produksi Cetakan Bentuk Polistiren lengkap untuk manufaktur bervolume tinggi, atau mesin cetak eps QDCS dengan kontrol canggih untuk membuat produksi Anda berjalan lebih lancar. Jangan biarkan waktu pemanasan awal menjadi sebuah tebakan-biarkan kami membantu Anda melakukannya dengan benar.